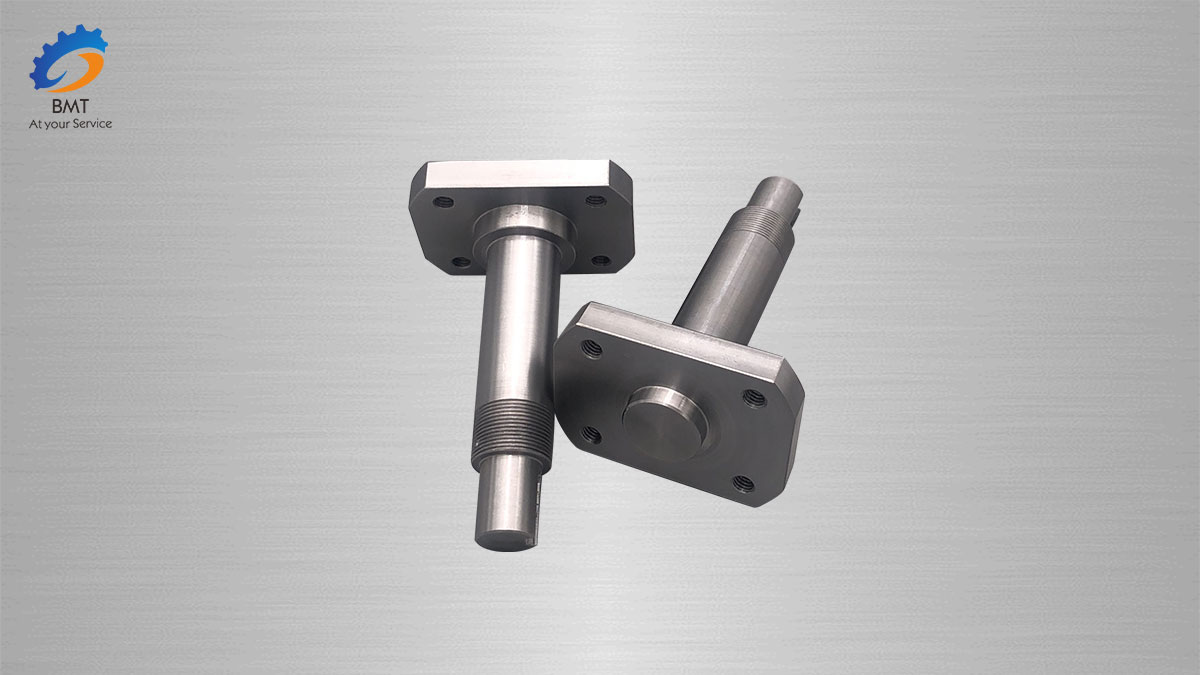
Những khó khăn trong gia công Titan

(1) Hệ số biến dạng nhỏ:
Đây là một đặc điểm tương đối dễ thấy trong quá trình gia công vật liệu hợp kim titan. Trong quá trình cắt, diện tích tiếp xúc giữa phoi và mặt cào quá lớn, và hành trình của phoi trên mặt cào của dụng cụ lớn hơn nhiều so với vật liệu thông thường. Việc di chuyển lâu dài như vậy sẽ gây ra sự mài mòn nghiêm trọng của dụng cụ, và trong quá trình di chuyển cũng xảy ra ma sát, làm tăng nhiệt độ của dụng cụ.
(2) Nhiệt độ cắt cao:
Một mặt, hệ số biến dạng nhỏ được đề cập ở trên sẽ dẫn đến một phần nhiệt độ tăng lên. Khía cạnh chính của nhiệt độ cắt cao trong quá trình cắt hợp kim titan là độ dẫn nhiệt của hợp kim titan rất nhỏ và chiều dài tiếp xúc giữa phoi và mặt nghiêng của dụng cụ ngắn.


Dưới tác động của các yếu tố này, nhiệt sinh ra trong quá trình cắt rất khó truyền ra ngoài, chủ yếu tích tụ ở gần đầu dụng cụ, khiến nhiệt độ tại chỗ quá cao.
(3) Độ dẫn nhiệt của hợp kim titan rất thấp:
Nhiệt sinh ra khi cắt không dễ tản ra. Quá trình tiện hợp kim titan là quá trình ứng suất lớn và biến dạng lớn, sẽ sinh ra rất nhiều nhiệt, nhiệt độ cao sinh ra trong quá trình gia công không thể khuếch tán hiệu quả. Trên lưỡi dao, nhiệt độ tăng đột ngột, lưỡi dao mềm ra, tốc độ mài mòn dụng cụ tăng nhanh.


Độ bền riêng của sản phẩm hợp kim titan rất cao trong số các vật liệu kết cấu kim loại. Độ bền của nó tương đương với thép, nhưng trọng lượng của nó chỉ bằng 57% thép. Ngoài ra, hợp kim titan có đặc điểm là trọng lượng riêng nhỏ, độ bền nhiệt cao, độ ổn định nhiệt tốt và khả năng chống ăn mòn, nhưng vật liệu hợp kim titan khó cắt và hiệu suất gia công thấp. Do đó, làm thế nào để khắc phục độ khó và hiệu quả thấp của quá trình gia công hợp kim titan luôn là vấn đề cấp bách cần giải quyết.


Gửi tin nhắn của bạn cho chúng tôi:
-
Linh kiện gia công CNC nhôm
-
Chế tạo tấm kim loại nhôm
-
Bộ phận gia công CNC chính xác cao của Axis
-
Linh kiện gia công CNC cho Ý
-
Gia công CNC các bộ phận nhôm
-
Gia công phụ tùng ô tô
-
Rèn hợp kim Titan
-
Phụ kiện hợp kim titan và titan
-
Rèn Titan và Hợp kim Titan
-
Dây Titan và Hợp kim Titan
-

Thanh Titan
-
Ống/Ống liền mạch Titan
-
Ống/Ống hàn Titan